Eine Holzwerkstatt ist ein auf Holzbearbeitung ausgerichteter Arbeitsbereich, dessen Raum, Arbeitsfolge, Ausstattung, Absaugung, Präzision und Sicherheit als zusammenhängendes System geplant werden. Wer eine Holzwerkstatt planen und einrichten will, beginnt deshalb mit Werkstücken und Arbeitsschritten, nicht mit einer Einkaufsliste. Der ausführliche Leitfaden Holzwerkstatt planen: Raum, Arbeitsablauf und Ausstattung ordnet diese Entscheidungen nach Raum, Materialfluss und Anschlüssen.
Für Heimwerker entsteht eine kleine, saubere und präzise Holzwerkstatt, wenn Maschinenstellflächen, Werkbank, Messmittel, Stauberfassung und freie Wege zusammenpassen. Die Auswahl folgt einer festen Route: Aufgabe bestimmen, technische Anforderungen erfassen, Produktklasse wählen und erst danach ein konkretes Angebot prüfen. Holzwerkstatt-Ratgeber.de beschreibt diese Auswahl als recherchierte Kaufberatung, nicht als eigenen Praxistest. Die erste Planungsgrenze ist der tatsächlich verfügbare Raum.
Kurzüberblick
- Eine Holzwerkstatt wird als System aus Raum, Arbeitsablauf, Ausstattung, Absaugung und Sicherheit geplant.
- Zuerst Werkstücke und Arbeitsschritte festlegen, danach Maschinen und Anschlüsse zuordnen.
- Grundausstattung folgt den Schritten Messen, Spannen, Trennen, Bearbeiten, Schleifen, Absaugen und Schützen.
- Absaugung und Schutz gehören in die Erstplanung, nicht als Nachgedanke.
- Stationäre Maschinen lohnen sich erst, wenn Kapazität und Wiederholgenauigkeit den Flächenbedarf rechtfertigen.
Wie plant man eine kleine, saubere und präzise Holzwerkstatt?
Eine kleine, saubere und präzise Holzwerkstatt wird vom Arbeitsablauf, vom verfügbaren Raum und von der Stauberfassung aus geplant. “Klein” bezeichnet eine begrenzte Maschinenstellfläche und den gezielten Einsatz mobiler oder mehrfach genutzter Arbeitszonen. “Sauber” bezeichnet die Erfassung von Staub und Spänen an ihrer Quelle sowie einen festgelegten Reinigungsablauf. “Präzise” bezeichnet stabile Auflagen, Referenzkanten, Führungen und überprüfbare Maße.
Die drei Diagnoseschritte für eine Holzwerkstatt sind nachfolgend geordnet.
- Arbeiten bestimmen: Sägen, Fräsen, Bohren, Hobeln, Schleifen und Montieren erzeugen jeweils andere Anforderungen an Arbeitsfläche, Führung und Absaugung.
- Werkstücke erfassen: Länge, Breite, Dicke und Gewicht bestimmen Maschinenstellfläche, Auflage sowie Bewegungsfläche.
- Maschinen und Anschlüsse zuordnen: Jede Maschine erhält einen Standort, einen Stromanschluss und einen dokumentierten Absaugweg.
Die Detailplanung Kleine Holzwerkstatt einrichten: Platz sparen und präzise arbeiten vertieft Mehrfachnutzung und mobile Lösungen. Eine kompakte Werkbank ersetzt dort etwa einen separaten Montagetisch, sofern Fläche, Steifigkeit und Spannmöglichkeiten zur Aufgabe passen. Das Raummaß allein beantwortet die Planung jedoch nicht. Entscheidend ist, wie viel Platz die Holzwerkstatt im Betrieb braucht.
Maschinenstellfläche, Absaugweg und Bewegungsfläche werden deshalb gemeinsam in einem maßstäblichen Grundriss geprüft.
Wie viel Platz braucht eine Holzwerkstatt?
Der Platzbedarf einer Holzwerkstatt ergibt sich aus Maschinenstellfläche, Werkstücklänge, Bedienbereich und sicheren Wegen. Eine Flächenangabe in Quadratmetern beschreibt nur den Raumkörper. Für jede Maschine kommen die Abmessungen im Betriebszustand, der Einlauf und Auslauf des Werkstücks sowie der Zugang zu Schaltern, Wartung und Absaugung hinzu.
Die folgenden Flächen sind Planungsbeispiele, keine gesetzlichen Mindestflächen.
| Planungsbeispiel | Fläche | Geeignete Ausstattung | Grenzen |
|---|---|---|---|
| Kompakte Einzelzone | 10 m² | Klappbare oder mobile Werkbank, Handmaschinen, mobile Absaugung | Lange Werkstücke benötigen zeitweise freie Einlauf- und Auslaufwege. |
| Geteilte Arbeitszonen | 15 m² | Feste Werkbank plus einzelne stationäre Maschine | Materialwege und Maschinenbetrieb dürfen sich nicht blockieren. |
| Mehrere feste Stationen | 20 m² | Werkbank, stationäre Säge und getrennte Montagefläche | Die reale Eignung hängt weiter von Raumform, Türen und Werkstücklängen ab. |
Einlauf und Auslauf werden in Millimetern oder Metern aus dem längsten Werkstück und dem Maschinenhandbuch abgeleitet. Universelle Abstände gibt es dafür nicht. Aus Fläche und Betriebsmaßen entsteht anschließend eine Anordnung der Arbeitsbereiche.
Wie ordnet man die Arbeitsbereiche in der Holzwerkstatt an?
Die Arbeitsbereiche einer Holzwerkstatt folgen dem Materialfluss von Lagerung über Zuschnitt und Bearbeitung bis zu Schleifen und Montage. Der Leitfaden Arbeitsablauf in der Holzwerkstatt: Vom Lager bis zur Montage zeigt, welche Wege zwischen diesen Stationen frei bleiben.
Der Materialfluss wird in dieser Reihenfolge geplant.
- Lagerung: Rohmaterial liegt nahe am Eingang und blockiert keinen Maschinenweg.
- Zuschnitt: Platten und Bretter erhalten eine freie Auflage sowie Einlauf und Auslauf.
- Abrichten und Hobeln: Lange Werkstücke bewegen sich geradlinig durch die Bearbeitungszone.
- Fräsen und Bohren: Führungen, Anschläge und Spannmittel liegen an der gemeinsamen Präzisionszone.
- Schleifen: Die Stauberfassung bleibt direkt mit der Schleifstelle verbunden.
- Montage: Bauteile kommen auf eine freie, ebene Arbeitsfläche.
Kleine Werkstätten nutzen eine mobile Zone für mehrere Schritte. Kabel und Absaugschläuche verlaufen dabei außerhalb des Materialwegs. Der Zonenplan zeigt schließlich, welche Grundausstattung zuerst benötigt wird.
Welche Grundausstattung braucht eine Holzwerkstatt?
Die Grundausstattung einer Holzwerkstatt besteht aus Arbeitsfläche, Mess- und Spannmitteln, Werkzeugen für die vorgesehenen Arbeitsschritte, Absaugung und persönlicher Schutzausrüstung. Grundausstattung bedeutet, dass der nächste geplante Arbeitsschritt sicher und überprüfbar ausgeführt werden kann. Vollausstattung bezeichnet dagegen zusätzliche Maschinen, deren Kapazität oder Wiederholgenauigkeit nur bestimmte Projekte verlangen.
Die Prioritäten der Ausstattung für die Holzwerkstatt sind nach Aufgaben geordnet.
| Bereich | Pflicht | Danach | Optional | Auswahlgrund |
|---|---|---|---|---|
| Messen und Anreißen | Maßband, Stahllineal, Anschlagwinkel | Messschieber, Streichmaß | Feuchtemessgerät | Maß, Winkel und Referenzkante bestimmen jeden Folgeschritt. |
| Spannen | Schraubzwingen, sichere Auflage | Korpuszwingen, Schraubstock | Bankhaken-System | Das Werkstück bleibt während der Bearbeitung fixiert. |
| Trennen | Säge passend zum Hauptprojekt | Führung und passendes Sägeblatt | Stationäre Säge | Schnittart und Werkstückgröße bestimmen die Säge. |
| Bohren und Verbinden | Bohrschrauber, passende Bohrer | Dübelhilfe, Leimzubehör | Verbindungssystem | Durchmesser, Tiefe und Verbindung legen das Werkzeug fest. |
| Oberfläche | Schleifmittel und Absauganschluss | Schleifmaschine | Spezialschleifer | Fläche, Form, Abtrag und Finish bestimmen das System. |
| Absaugen | Passende Quellenabsaugung | Adapter und Vorabscheider | Raumluftreiniger | Partikel, Anschluss und Luftdaten bestimmen die Produktklasse. |
| Schutz | Augen-, Gehör- und Atemschutz nach Tätigkeit | Zusätzliche maschinenspezifische Mittel | Komfortergänzungen | Gefährdung und Herstellerangaben bestimmen den Schutz. |
Welche Ausstattung verhindert den nächsten geplanten Arbeitsschritt? Genau dieser fehlende Funktionsbaustein erhält Vorrang. Grundausstattung für die Holzwerkstatt: Maschinen, Werkzeuge und Absaugung vertieft die Auswahl nach Projekt und Reifegrad. Daraus ergibt sich die Reihenfolge der ersten Werkzeugkäufe.
Diese Priorisierung hält Kaufentscheidung, vorhandenen Platz und tatsächliche Nutzung in derselben Werkstattplanung zusammen.
Welche Werkzeuge sollte man zuerst kaufen?
Zuerst werden die Werkzeuge gekauft, die Messen, sicheres Spannen und den häufigsten Arbeitsschritt ermöglichen. Eine Projektliste verhindert, dass ein selten genutztes Elektrowerkzeug Geld, Stellfläche und Absaugkapazität bindet, bevor die grundlegende Arbeitsfolge funktioniert.
Die erste Einkaufskette für Werkzeuge folgt dem geplanten Werkstück.
- Projekt festlegen: Werkstückmaße, Material und Verbindungen schriftlich erfassen.
- Referenz herstellen: Maßband, Stahllineal und Anschlagwinkel für Länge und 90°-Bezug wählen.
- Werkstück halten: Schraubzwingen und eine ebene Auflage passend zur Spannweite vorsehen.
- Trennen und verbinden: Säge, Bohrschrauber und Verbindungsmittel nach dem häufigsten Arbeitsschritt auswählen.
- Oberfläche bearbeiten: Schleifmittel nach Material, Form und gewünschter Oberfläche bestimmen.
- Staub und Risiken kontrollieren: Absaugung und persönliche Schutzausrüstung mit der Maschine abstimmen.
Diese Werkzeuge sind Beispiele, kein universeller Pflichtsatz. Stationäre Maschinen folgen erst, wenn Schnittkapazität, Wiederholgenauigkeit oder Materialdurchsatz einen belegten Bedarf erzeugen.
Welche Maschinen ergänzen die Grundausstattung?
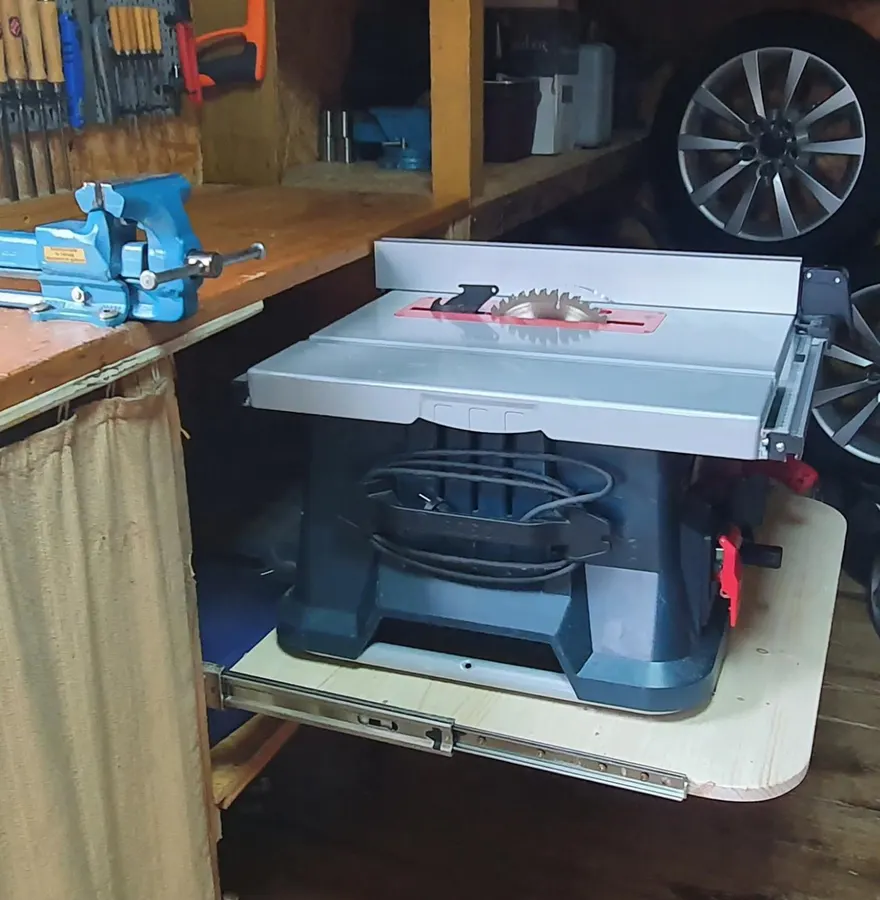
Stationäre Maschinen ergänzen die Grundausstattung, wenn Schnittkapazität, Wiederholgenauigkeit oder Materialdurchsatz mit mobilen Werkzeugen nicht ausreichen. Jede Ergänzung benötigt eine belegte Stellfläche, Werkstückwege, Stromversorgung, Absaugung und einen klaren Arbeitsvorteil.
| Aufgabe | Mobile Lösung | Stationäre Lösung | Entscheidungskriterium |
|---|---|---|---|
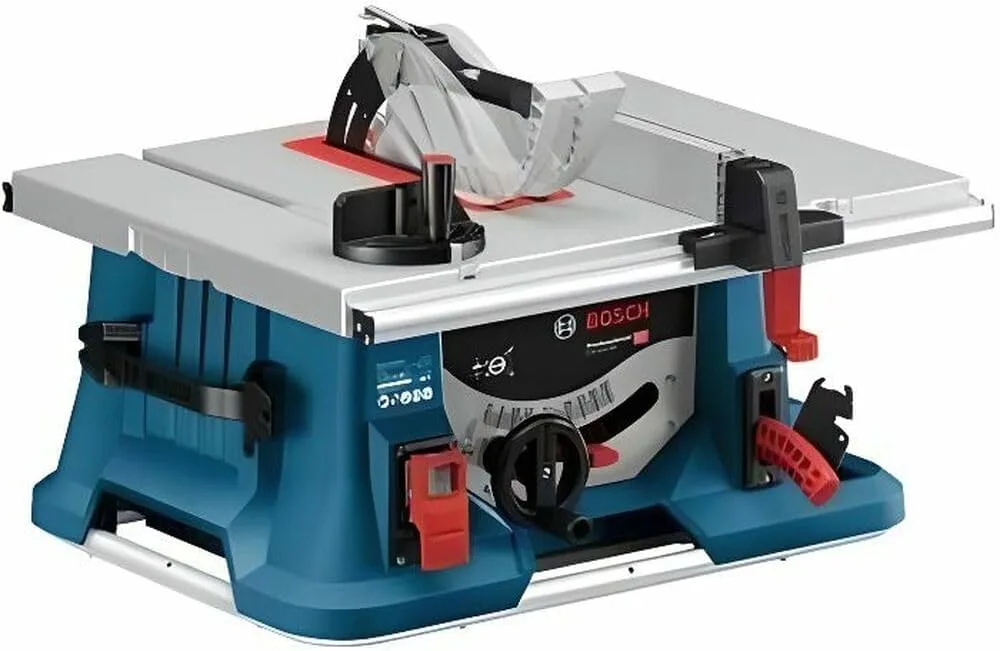
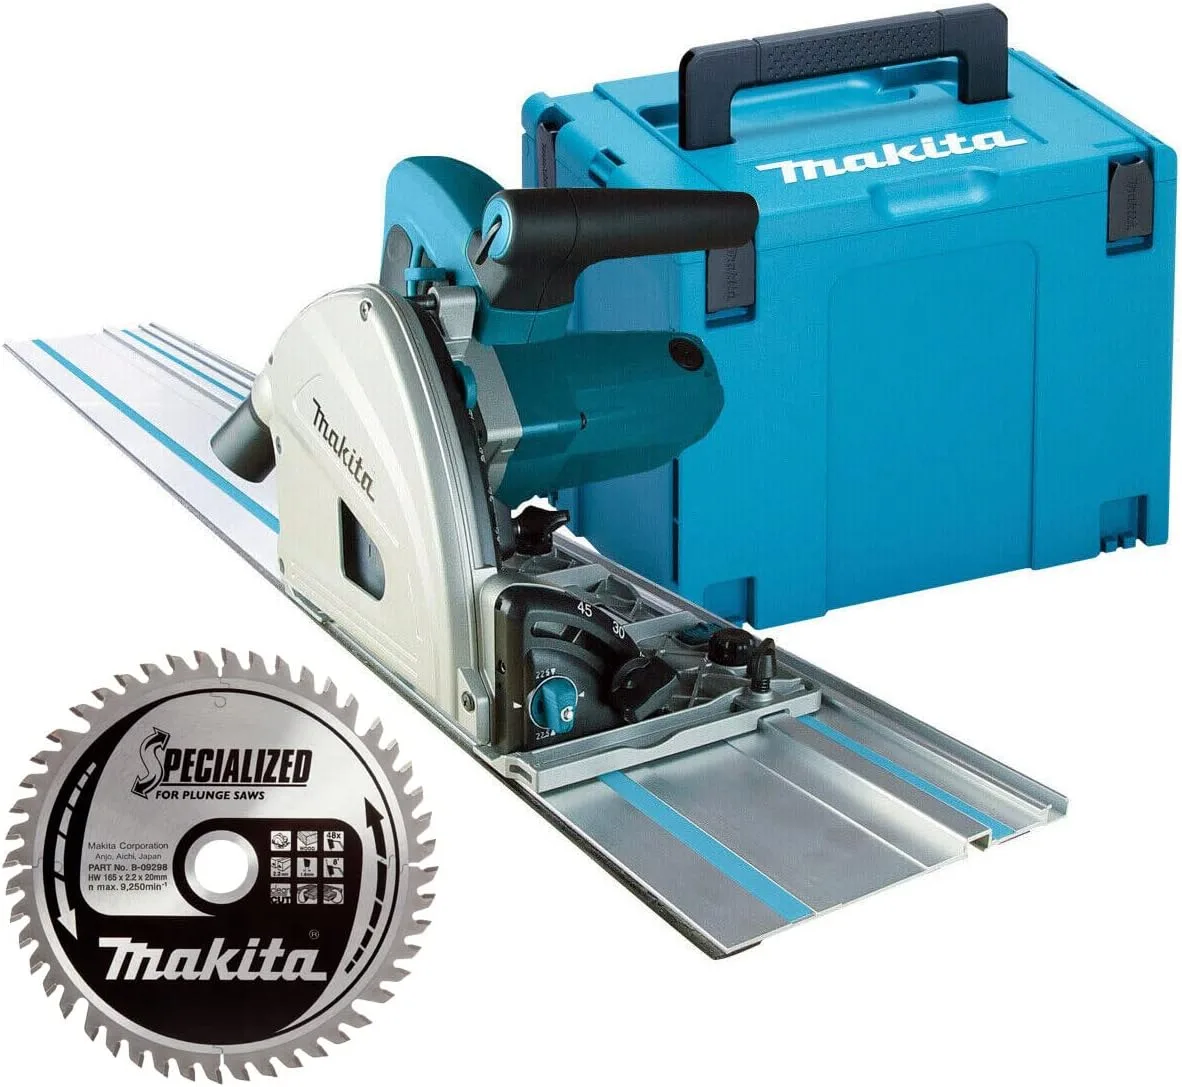
| Gerader Plattenzuschnitt | Tauchsäge mit Führungsschiene | Tisch- oder Formatkreissäge | Schnittkapazität in mm, Werkstückauflage und Wiederholrate |
| Bretter abrichten | Hand- oder Elektrohobel | Abrichthobelmaschine | Hobelbreite in mm, Planheit und Werkstücklänge |
| Wiederholte Bohrungen | Bohrmaschine mit Führung | Tischbohrmaschine | Bohrtiefe in mm, Winkelbezug und Stückzahl |
| Serien gleicher Teile | Mobile Maschine mit Anschlag | Feste Maschine mit Anschlagsystem | Rüstzeit, Wiederholgenauigkeit und Durchsatz |
Konkrete Werte für Schnittkapazität, Hobelbreite, Maschinengewicht in Kilogramm und Spannung in Volt stammen immer aus dem aktuellen Handbuch des gewählten Modells. Mit jeder spanenden Maschine wächst die Aufgabe der passenden Absaugung.
Auch Rüstfläche und Werkstückweg gehören zur Entscheidung. Eine stationäre Maschine ohne freien Einlauf, passenden Stromkreis oder erreichbaren Absauganschluss ergänzt die Grundausstattung nicht sinnvoll.
Welche Absaugung passt zur Holzwerkstatt?
Die passende Absaugung wird nach Staub- oder Späneart, Maschinenanschluss, benötigtem Unterdruck, Volumenstrom und Filterung ausgewählt. Unterdruck in Pascal oder Kilopascal beschreibt die Druckdifferenz. Volumenstrom in Kubikmetern pro Stunde beschreibt die bewegte Luftmenge. Luftgeschwindigkeit in Metern pro Sekunde ergibt sich aus Volumenstrom und Leitungsquerschnitt. Schlauchdurchmesser in Millimetern beeinflusst diesen Querschnitt.
Die Absaugung für die Holzwerkstatt: Systeme, Filter und Anschlüsse ordnet Quellenabsaugung, Filter, Schlauch und Adapter als vollständige Kette. Die aktuelle BGHM-Seite zur Holzstaubabsaugung nennt für stationäre Holzbearbeitungsmaschinen eine Mindestluftgeschwindigkeit von 20 m/s, sofern der Maschinenhersteller keinen höheren Wert fordert. Diese Angabe gehört zum betrieblichen Arbeitsschutz und ist keine pauschale Hobbywerkstatt-Freigabe.
Filterklasse und Filterfläche beschreiben andere Eigenschaften als Volumenstrom oder Unterdruck. Eine Filterbezeichnung bestätigt deshalb weder den Luftbedarf der Maschine noch die Dichtheit von Schlauch, Adapter und Behälter. Der Erfassungspunkt an Säge, Fräse, Hobel oder Schleifer bleibt der Anfang der Absaugkette. Undichte Übergänge, zugesetzte Filter und zu enge Leitungen verändern den Betriebszustand des gesamten Systems.
Die DGUV Information 209-205 “Absaugen von Holzstaub und -spänen”, Ausgabe November 2025, behandelt Erfassung, Förderung, Abscheidung und staubarme Bereiche. Für ein konkretes Gerät bleiben Anschlusswert, Volumenstrom, Unterdruck und Filterzustand aus Maschinen- und Absaugungsunterlagen vorrangig. Ein Datenblattvergleich dokumentiert Messgröße, Einheit, Messpunkt und Filterzustand, statt Watt und Luftleistung gleichzusetzen. Daraus folgt der Unterschied zwischen Werkstattsauger, Zyklonabscheider und Absauganlage.
Werkstattsauger, Zyklonabscheider oder Absauganlage: Was ist der Unterschied?
Werkstattsauger, Zyklonabscheider und Absauganlage erfüllen unterschiedliche Aufgaben bei Unterdruck, Abscheidung und Luftförderung.
| System | Hauptaufgabe | Geeignete Quelle | Entscheidende Kennwerte | Grenzen |
|---|---|---|---|---|
| Werkstattsauger | Luft durch kleinere Anschlüsse fördern und Arbeitsbereiche reinigen | Handgeführte Elektrowerkzeuge, punktuelle Reinigung | Unterdruck in Pa oder kPa, Volumenstrom in m³/h, Staubklasse, Schlauchmaß | Kleine Leitungsquerschnitte und Filterzustand begrenzen den Einsatz. |
| Zyklonabscheider | Grobe Partikel vor dem Filter in einem Behälter trennen | Kompatible Sauger- oder Absaugkette | Anschlussdurchmesser in mm, Behälter, Dichtheit, zulässiger Volumenstrom | Der Zyklon ersetzt weder Luftförderer noch Endfilter. |
| Absauganlage | Größere Luftmengen für Späne und Staub an stationären Maschinen fördern | Sägen, Hobelmaschinen und weitere freigegebene Quellen | Volumenstrom in m³/h, Unterdruck in Pa, Anschluss in mm, Filterfläche | Maschinenbedarf, Leitung und Filter müssen als System passen. |
Anschlussbereiche werden erst nach Handbuchvergleich genannt. Ein Adapter macht unpassende Luftdaten nicht passend. Werkstattsauger arbeiten typischerweise mit höherem Unterdruck an kleineren Anschlüssen, während Späneabsauganlagen größere Luftmengen durch größere Querschnitte bewegen. Ein Zyklon übernimmt die Vorabscheidung. Nach dieser Systemwahl beginnt die Auswahl der stauberzeugenden Sägen.
Die vollständige Absaugkette entscheidet über die Eignung: Erfassungshaube, Anschluss, Schlauch, Abscheider, Luftförderer, Filter und Sammelbehälter müssen für denselben Betriebszustand dokumentiert sein. Ein großer Behälter gleicht keinen falschen Anschluss aus. Ein hoher Nennwert ohne Messpunkt belegt keine Leistung an der Maschine.
Welche Säge passt zu welchen Holzarbeiten?
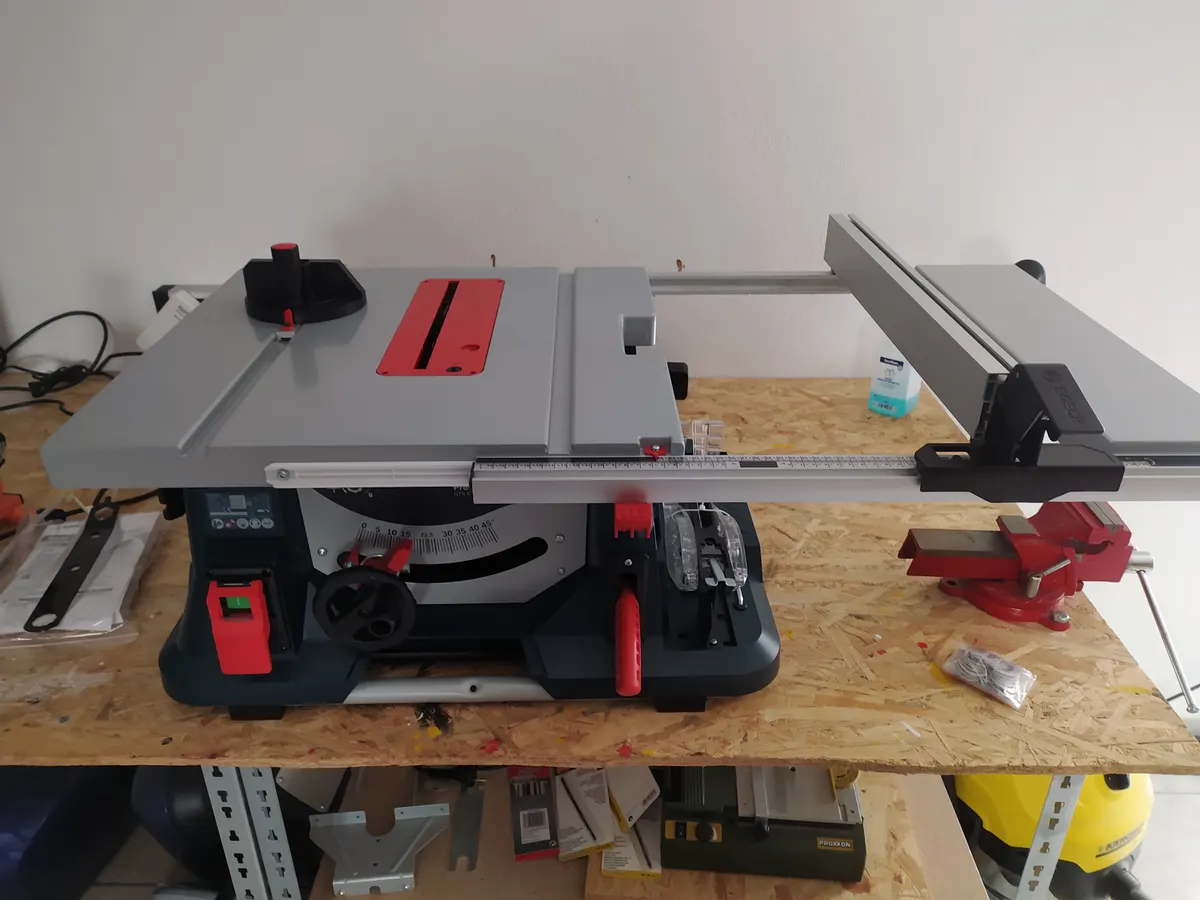
Die passende Säge richtet sich nach Schnittart, Werkstückgröße, Mobilität, Wiederholgenauigkeit und verfügbarer Stellfläche. Sägen für die Holzwerkstatt: Maschinen, Handsägen und Sägeblätter trennt diese Auswahl nach Arbeitsschritt und Material.
Die Sägearten werden nach ihrer Hauptaufgabe verglichen.
- Längsschnitt: Tischkreissäge, Tauchsäge oder Handkreissäge führen das Blatt entlang der Faser; Schnittbreite, Anschlag und Werkstückauflage bestimmen die Auswahl.
- Querschnitt und Gehrung: Kappsäge oder geführte Handsäge trennen das Werkstück quer zur Faser; Winkelbereich und Schnittkapazität in mm sind modellbezogene Werte.
- Plattenzuschnitt: Tauchsäge mit Führungsschiene oder stationäre Plattensäge hält lange Schnitte an einer Referenz.
- Kurvenschnitt: Bandsäge oder Stichsäge folgt Radien; Blattbreite, Werkstückdicke und Kurvenradius gehören zur Auswahl.
- Feine Handverbindung: Japansäge oder Feinsäge erzeugt kontrollierte Schnitte an Zapfen, Zinken und Dübeln.
Schnitttiefe, Schnittbreite, Sägeblatt und Absaugstutzen werden in der jeweiligen Anleitung geprüft. Eine Modellrangliste gehört nicht auf die Root-Seite. Nach dem Trennen folgt das Formen von Kanten, Nuten und Konturen durch Fräsen.
Materialdicke und Schnittlänge werden vor der Werkzeugklasse festgelegt. Dadurch bleibt die Säge Teil des geplanten Arbeitsablaufs und wird nicht allein nach Motorleistung ausgewählt.
Welche Fräsausstattung braucht eine Holzwerkstatt?
Eine Fräsausstattung besteht aus Oberfräse oder Kantenfräse, passenden Fräsern, Führung, Werkstückspannung und Absaugung. Die Auswahl Holz fräsen: Oberfräse, Frästisch und Fräser auswählen ordnet das System nach Bearbeitung und Werkstück.
Kantenfräsen benötigt eine handliche Maschine, einen passenden Anlaufring oder eine Führung und ein sicher gespanntes Werkstück. Nutenfräsen benötigt definierte Fräserbreite, Zustelltiefe in mm und eine gerade Führung. Bündigfräsen benötigt eine belastbare Referenzkante. Schablonenarbeit benötigt Kopierhülse, Schablonenmaß und kompatiblen Fräser. Ein Frästisch verschiebt die Führung zur stationären Arbeitsweise und verlangt eigene Schutz- und Absaugungsangaben.
Spannzangen mit 6, 8 oder 12 mm sind mögliche Größen, keine untereinander austauschbaren Standards. Schaft, Fräserdurchmesser und zulässige Drehzahl in min⁻¹ müssen zur exakten Maschine passen. Ein Probeschnitt in Restmaterial prüft Einstellung und Ergebnis, ersetzt aber keine Herstellerfreigabe. Nach Kante und Kontur bestimmt die gewünschte Oberfläche die Schleifmaschine.
Absaughaube, Kopierhülse und Führungsschiene gehören ebenfalls zur jeweiligen Systemkonfiguration. Ihre Produktnummern und Maße werden vor dem Kauf mit Maschine, Fräser und Arbeitsgang abgeglichen.
Welche Schleifmaschine passt zur Oberfläche?
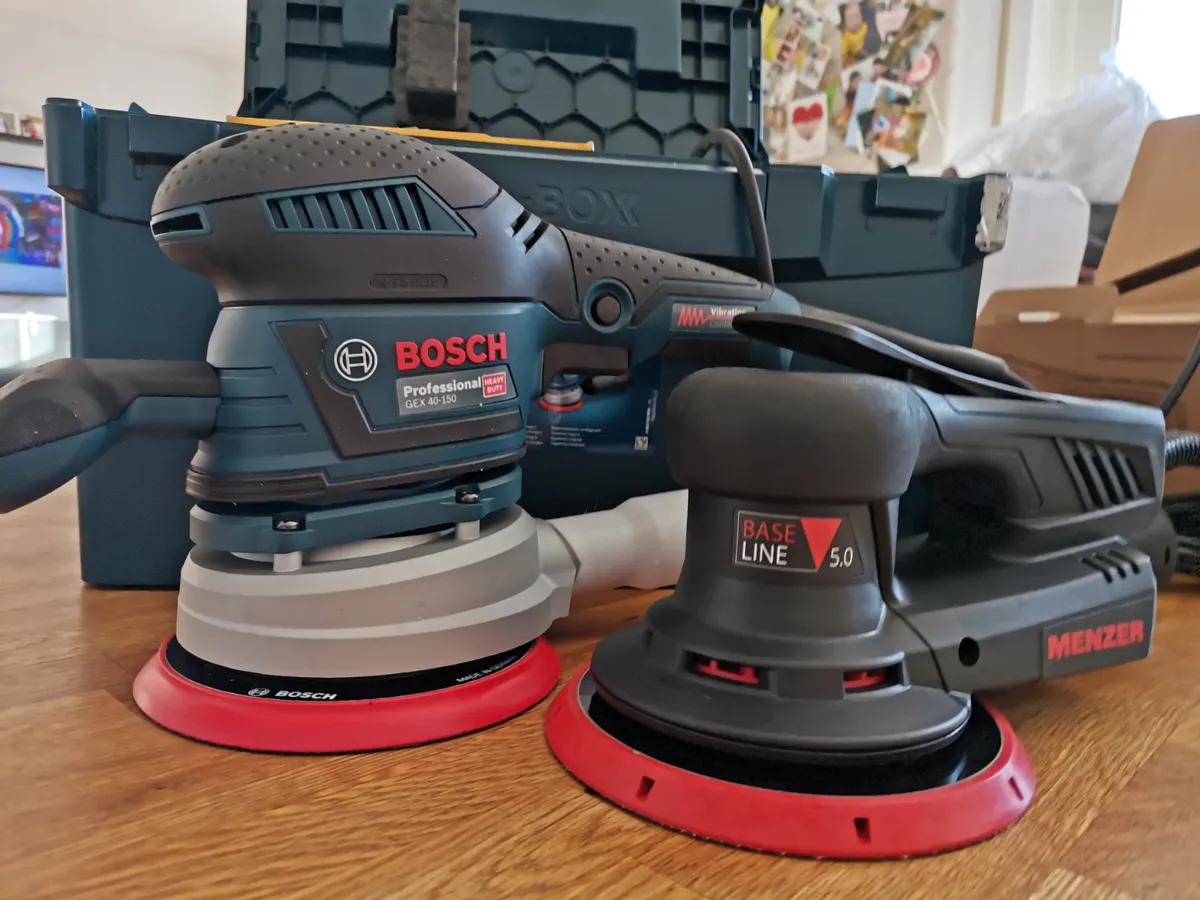
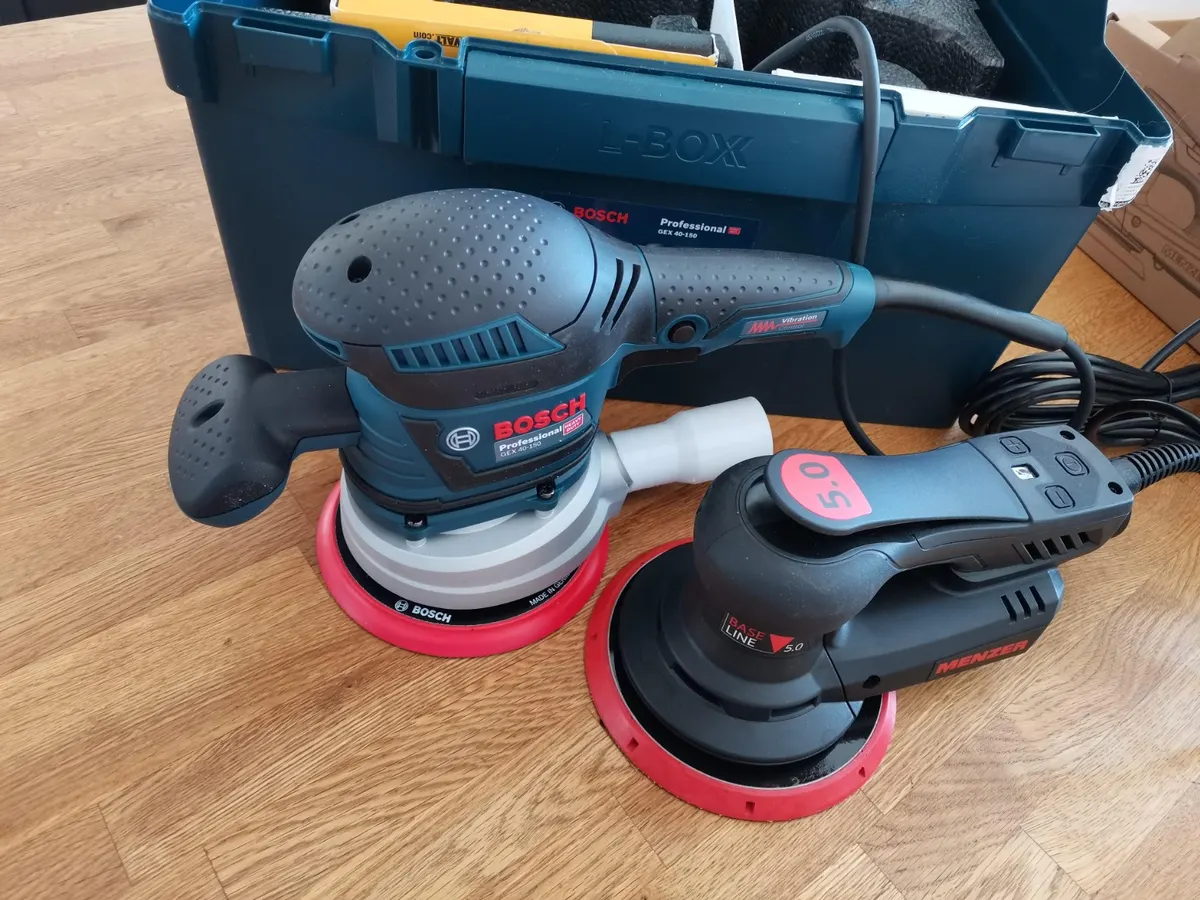
Die passende Schleifmaschine hängt von Flächengröße, Form, gewünschtem Abtrag und Oberflächenqualität ab.
| Maschinentyp | Fläche oder Form | Abtrag | Finish | Stauberfassung |
|---|---|---|---|---|
| Exzenterschleifer | Mittlere bis große ebene oder leicht gewölbte Fläche | Mittel | Feinschliff mit geeignetem Korn | Tellerlochbild, Adapter und Sauger müssen zusammenpassen. |
| Schwingschleifer | Ebene Fläche und Randnähe | Niedrig bis mittel | Gleichmäßiger Zwischenschliff | Schleifpapier und Absaugöffnungen bleiben deckungsgleich. |
| Bandschleifer | Große ebene Fläche | Hoch | Vorbereitung, nicht Endfinish | Hohe Staubmenge verlangt eine passende Erfassung. |
| Deltaschleifer | Ecken und kleine Konturen | Niedrig | Detailbearbeitung | Kleine Absaugkanäle benötigen geeigneten Unterdruck. |
Die Auswahl Holz schleifen: Maschinen, Schleifmittel und Oberflächen erklärt Körnung, Material und Absaugung. Teller mit 125 oder 150 mm sowie Schleifhübe von 3 oder 5 mm sind Auswahlgrößen einzelner Geräte, keine allgemeine Qualitätsstufe. Schleifen bearbeitet die Oberfläche; Hobeln stellt dagegen Fläche, Kante oder Dicke her.
Körnungsfolge, Schleifmittelträger und Lochbild werden auf Material und Maschine abgestimmt. Ein falsch ausgerichtetes Lochbild verschlechtert die Stauberfassung, selbst wenn Tellerdurchmesser und Saugeranschluss einzeln passen.
Wann braucht eine Holzwerkstatt Hobel oder Hobelmaschine?
Hobel oder Hobelmaschine werden benötigt, wenn Flächen plan, Kanten rechtwinklig oder Bretter auf eine wiederholbare Dicke gebracht werden. Holz hobeln: Handhobel, Elektrohobel und Hobelmaschine trennt diese Ergebnisse nach Werkzeugklasse.
Der Handhobel bearbeitet lokale Stellen und Kanten mit direkter Führung. Der Elektrohobel trägt Material motorisch über eine begrenzte Hobelbreite ab. Die Abrichthobelmaschine erzeugt eine ebene Fläche und eine rechtwinklige Bezugskante. Die Dickenhobelmaschine führt ein bereits referenziertes Brett auf eine wiederholbare Dicke. Eine Kombimaschine verbindet Abrichten und Dickenhobeln in einem Maschinenkörper.
Braucht raues Schnittholz immer eine eigene Hobelmaschine? Nein. Projektmenge, Ausgangszustand, gewünschte Maße und verfügbare Dienstleistung bestimmen diese Investition. Hobelbreite und Spanabnahme in mm, Vorschub in m/min sowie Absauganschluss in mm stammen aus dem exakten Handbuch. Auf dimensioniertes Holz folgen Bohrungen für Montage und Verbindung.
Werkstücklänge und sichere Auflage bleiben zusätzliche Planungswerte.
Welche Bohrmaschine und Bohrer braucht man für Holz?
Bohrmaschine und Bohrer werden nach Bohrungsdurchmesser, Tiefe, Winkel, Wiederholgenauigkeit und Holzwerkstoff ausgewählt. Holz bohren: Maschinen, Bohrer und präzise Bohrungen führt diese Kriterien auf die passende Kombination zurück.
Ein Akku-Bohrschrauber deckt mobile Bohrungen und Schraubarbeiten ab. Eine Tischbohrmaschine hält Achse, Tiefe und Werkstückauflage für wiederholte Bohrungen. Ein Bohrständer führt eine kompatible Handmaschine, ersetzt aber keine geprüfte Tischmaschine. Holzbohrer zentrieren Standardbohrungen, Forstnerbohrer erzeugen größere plane Bohrungsgründe, Schlangenbohrer transportieren Späne aus tiefen Bohrungen und Lochsägen schneiden große Kreisöffnungen.
Durchmesser und Bohrtiefe werden in mm dokumentiert. Drehzahl in min⁻¹, Tiefenanschlag und zulässige Werkzeuggröße stammen aus Maschinen- und Bohrerangaben. Eine Opferunterlage verringert Ausriss am Austritt. Die fertige Bohrung wird anschließend Teil einer ausgewählten Holzverbindung.
Werkstückspannung und Bohrerzustand gehören zum selben Bohrvorgang. Eine Zentrierspitze ersetzt weder rechtwinklige Führung noch eine feste Auflage. Wiederholte Bohrungen erhalten Anschlag und dokumentierte Referenzkante.
Welche Holzverbindung passt zur Aufgabe?
Die passende Holzverbindung richtet sich nach Belastungsrichtung, Materialstärke, sichtbarer Fuge, Demontierbarkeit und vorhandenen Werkzeugen.
| Verbindung | Geeignete Aufgabe | Werkzeug | Lösbar | Präzisionskritischer Punkt |
|---|---|---|---|---|
| Schraube | Montage und demontierbare Verbindung | Bohrer, Senker, Schraubwerkzeug | Ja | Vorbohrung, Randabstand und Schraubenachse |
| Runddübel | Verdeckte Rahmen- oder Plattenverbindung | Bohrer, Dübelhilfe | Nein | Lochposition und Fluchtung |
| Flachdübel | Ausrichtung von Platten und Rahmen | Flachdübelfräse | Nein | Referenzfläche und Frästiefe |
| Taschenloch | Verdeckte Schraubverbindung | Bohrschablone | Bedingt | Materialstärke und Schraubenlänge |
| Schlitz und Zapfen | Rahmenkonstruktion | Säge, Stemmeisen oder Fräse | Nein | Passung und Rechtwinkligkeit |
| Zinken | Korpus und Schublade | Säge, Stemmeisen oder Fräse | Nein | Teilung und Passung |
| Leimfuge | Flächen- oder Kantenverbindung | Zwingen, ebene Auflage | Nein | Fugenfläche und Druckverteilung |
Die Seite Holzverbindungen: Dübel, Leim, Schrauben und klassische Verbindungen vertieft Auswahl und Ausführung. Tragfähigkeiten werden ohne Standard, Materialdaten und Prüfung nicht behauptet. Präzise Verbindungen benötigen eine stabile Werkbank und kontrollierte Spannung.
Materialstärke, Faserrichtung und Nutzung bestimmen zusätzlich, welche Verbindung überhaupt geprüft werden darf. Leim, Schraube und Dübel sind keine austauschbaren Tragfähigkeitsangaben. Jede Verbindung erhält deshalb eigene Maße und Referenzen.
Welche Werkbank passt zur Holzwerkstatt?
Eine Werkbank passt zur Holzwerkstatt, wenn Höhe, Plattengröße, Steifigkeit, Spannmöglichkeiten und Bewegungsfläche zum Arbeitsablauf passen. Werkbank für die Holzwerkstatt: Größe, Platte und Ausstattung behandelt diese Entscheidung als Teil des Werkstattsystems.
Eine feste Hobelbank bietet Masse, Schraubstock und Bankhaken für Handarbeit. Eine mobile Werkbank schafft freie Maschinenfläche, benötigt aber ein dokumentiertes Fahrwerk und eine sichere Arbeitsstellung. Eine klappbare Bank reduziert das Lagervolumen. Ein Montagetisch stellt eine große ebene Fläche für Korpus, Rahmen und Verleimung bereit.
Arbeitshöhe und Plattendicke werden in mm, Tragfähigkeit in kg angegeben. Ein 20-mm-Lochsystem ist ein konkretes Raster, aber keine universelle Vorgabe. Lochdurchmesser, Lochabstand, Bankhaken und Spannzubehör müssen als System zusammenpassen. Herstellerwerte und Projektmaße entscheiden über die konkrete Größe. Die Werkbank trägt das Werkstück; die Spannmittel sichern es gegen die Kräfte der Bearbeitung.
Die Bewegungsfläche umfasst auch die längsten Werkstücke und die Bedienposition. Rollen benötigen eine verriegelte Arbeitsstellung aus der Dokumentation. Klappbeschläge und Untergestell dürfen den geplanten Spannweg nicht verdecken.
Wie spannt man Werkstücke sicher und präzise?
Werkstücke werden sicher und präzise gespannt, indem Spannrichtung, Spannweite, Auflage und Druckverteilung zur Bearbeitung passen. Die Methode Holz sicher spannen: Zwingen, Schraubstock und Spannsysteme verbindet Werkstückform und Arbeitsschritt.
Der Spannablauf besteht aus fünf überprüfbaren Schritten.
- Referenzfläche und Auflage frei von Spänen halten.
- Schraubzwinge, Einhandzwinge, Korpuszwinge, Schraubstock oder Bankhaken nach Bewegungsrichtung auswählen.
- Empfindliche Sichtflächen mit geeigneten Zulagen schützen.
- Spannpunkte so verteilen, dass das Werkstück auf der Referenz bleibt.
- Winkel, Ebenheit und Werkzeugweg vor dem Start kontrollieren.
Spannweite und Ausladung werden in mm aus dem Datenblatt übernommen. Eine unbestätigte Spannkraft wird nicht als Vergleichswert verwendet. Nach dem Spannen prüfen Messwerkzeuge, ob Maß und Bezug erhalten bleiben.
Der Werkzeugweg bleibt vor dem Einschalten vollständig frei. Diese Kontrolle verbindet sichere Spannung mit einer überprüfbaren Messreferenz.
Welche Messwerkzeuge braucht eine Holzwerkstatt?
Eine Holzwerkstatt braucht Messwerkzeuge für Länge, Winkel, Dicke, Tiefe und Holzfeuchte sowie Werkzeuge zum Anreißen. Messen in der Holzwerkstatt: Winkel, Länge und Feuchte ordnet jedes Messmittel einer Messgröße und Prüfmethode zu.
Die Messwerkzeuge werden nach Messaufgabe gruppiert.
- Länge: Maßband und Stahllineal übertragen Maße in mm.
- Winkel: Anschlagwinkel und Kombinationswinkel stellen 90° oder andere definierte Winkel in Grad bereit.
- Dicke und Tiefe: Messschieber und Tiefenmaß prüfen Bauteil- oder Bohrungsmaße in mm.
- Anriss: Streichmaß und Anreißmesser erzeugen eine Linie von einer Referenzkante.
- Holzfeuchte: Ein Holzfeuchtemessgerät liefert einen prozentualen Messwert innerhalb seines dokumentierten Messbereichs.
Auflösung und Messbereich stammen aus dem Datenblatt; Genauigkeit wird nicht erfunden. Eine Umkehrprobe deckt bei Winkeln systematische Abweichungen auf. Die überprüfte Einstellung führt zur sicheren Bedienung der Maschine.
Welche Schutzausrüstung gehört in die Holzwerkstatt?
Zur Schutzausrüstung einer Holzwerkstatt gehören Augen-, Gehör- und Atemschutz, ergänzt durch maschinenspezifische Schutzeinrichtungen und sichere Arbeitskleidung. Technische Maßnahmen wie Schutzhaube, Spaltkeil und Quellenabsaugung stehen vor persönlicher Schutzausrüstung. Die genaue Auswahl folgt Tätigkeit, Material, Maschine und aktueller Herstellerinformation.
Die Schutzmittel werden nach Gefährdung zugeordnet.
- Augen: Eine geeignete Schutzbrille schützt vor fliegenden Spänen und Partikeln.
- Gehör: Gehörschutz wird nach Schallpegel in dB(A), Expositionsdauer und ausgewiesener Dämmung wie dem SNR-Wert ausgewählt.
- Atemwege: FFP2, FFP3, P2 oder P3 sind Klassen mit unterschiedlicher Schutzleistung, keine pauschale Freigabe für jede Tätigkeit.
- Maschine: Spaltkeil, Schutzhaube, Schiebestock und weitere Einrichtungen bleiben entsprechend der Anleitung montiert und funktionsfähig.
- Kleidung: Eng anliegende Kleidung, zusammengebundene Haare und tätigkeitsspezifisches Schuhwerk verringern erfassbare Risiken.
Die Sicherheit in der Holzwerkstatt: Schutz, Regeln und Risiken trennt technische, organisatorische und persönliche Maßnahmen. Die aktuelle TRGS 553 Holzstaub nennt FFP2 und höhere Klassen im betrieblichen Kontext, wenn technische Maßnahmen nicht ausreichen. Für private Arbeiten ersetzt diese Information keine tätigkeitsbezogene Bewertung. Änderungen an Stromkreisen gehören zur Elektrofachkraft. Sichere Arbeit verlangt außerdem freie, ordentliche Wege.
Wie bleibt eine Holzwerkstatt ordentlich und zugänglich?
Eine Holzwerkstatt bleibt ordentlich, wenn Werkzeuge feste Plätze haben, Materialwege frei bleiben und Staub sowie Späne im Arbeitsablauf entfernt werden. Fünf Prinzipien halten die Holzwerkstatt zugänglich.
- Werkzeuge liegen nahe an ihrem Einsatzort.
- Boden und Maschinenwege bleiben frei.
- Reststücke werden nach nutzbar und zu entsorgen getrennt.
- Kabel und Absaugschläuche kreuzen keinen Bearbeitungsweg.
- Die Reinigung schließt jeden stauberzeugenden Arbeitsabschnitt ab.
Ordnung in der Holzwerkstatt: Werkzeuge, Material und saubere Wege behandelt Lagerorte und Materialfluss im Detail. Feste Plätze erleichtern anschließend die Sichtprüfung und Wartung.
Ein zugänglicher Schalter und ein freier Absaugweg bleiben Teil dieser Ordnung.
Wie werden Werkzeuge und Maschinen gewartet?
Werkzeuge und Maschinen werden durch Reinigung, Sichtprüfung, Schärfen, Kalibrierung und den rechtzeitigen Austausch von Verschleißteilen gewartet. Das genaue Intervall steht im aktuellen Handbuch; eine allgemeine Zeitangabe ersetzt die Herstellervorgabe nicht.
| Zeitpunkt | Wartungsumfang | Beispiele |
|---|---|---|
| Nach jeder Nutzung | Reinigen und sichtbare Schäden prüfen | Staub, Späne, Harz, Kabel, Schlauch, Filterzustand |
| Regelmäßig nach Handbuch | Schärfe, Führung und Einstellung prüfen | Sägeblatt, Fräser, Hobelmesser, Anschlag |
| Nach einem Symptom | Betrieb stoppen und Ursache klären | Vibration, Brandspur, Leistungsabfall, blockierter Filter |
Werkzeuge für Holz warten: Reinigen, Schärfen und Einstellen ordnet Verfahren und Ersatzteile. Unbestätigte Reinigungschemikalien werden nicht empfohlen. Wartung führt direkt zur systemgebundenen Auswahl von Verbrauchsteilen und Zubehör.
Prüfdatum und beobachteter Zustand werden im Wartungsprotokoll festgehalten.
Welches Zubehör sollte man systemgebunden auswählen?
Systemgebundenes Zubehör wird nach Maschine, Modell, Anschlussmaß und vorgesehenem Arbeitsgang ausgewählt. Zubehör für die Holzwerkstatt: Adapter, Führung und Verbrauchsteile erklärt Kompatibilität und Ersatzteilprüfung.
Führungsschiene, Adapter, Schlauch, Sägeblatt, Fräser, Schleifmittel, Filter und Akkuplattform benötigen eine eindeutige Zuordnung. Modellnummer, Innen- oder Außendurchmesser in mm, Fräserschaft in mm, Lochbild, Spannung in V und zulässige Werkzeugabmessung bilden die Prüfdaten. Die Aussage “passt für alle” reicht ohne vollständige Kompatibilitätsliste nicht aus.
Ein Zubehörteil erhält erst nach Abgleich von Produkt-ID, Schnittstelle und Arbeitsgang den Status passend. Die Auswahl wird zusätzlich durch Material und Bearbeitungsmethode bestimmt.
Lieferumfang und Ersatzteilnummer werden getrennt dokumentiert, damit ein fehlender Adapter nicht als enthalten gilt.
Welche Grundlagen der Holzbearbeitung helfen bei der Werkzeugwahl?
Holzart, Holzwerkstoff, Faserrichtung, Holzfeuchte und Bearbeitungsmethode bestimmen Schneide, Drehzahl, Vorschub, Körnung und Stauberfassung. Holzbearbeitung verstehen: Material, Methoden und Werkstattwissen erklärt diese Beziehungen außerhalb der Produktwahl.
Massivholz besitzt eine gerichtete Maserung, die Schnitt und Ausriss beeinflusst. Sperrholz besteht aus kreuzweise verleimten Furnierlagen. MDF besteht aus Holzfasern und Bindemittel und erzeugt bei der Bearbeitung ein anderes Staubprofil. Faserrichtung beeinflusst Schnittkante und Hobelrichtung. Holzfeuchte wird als Prozentwert mit einem geeigneten Messgerät erfasst. Sägen, Fräsen, Bohren, Hobeln und Schleifen verlangen jeweils passende Schneide, Drehzahl und Vorschub.
Material, Aufgabe und Werkstattgrenze führen damit zur passenden Werkzeugklasse. Diese Regel beantwortet zuletzt, ob jede Holzwerkstatt stationäre Maschinen benötigt.
Braucht jede Holzwerkstatt stationäre Maschinen?
Nein, nicht jede Holzwerkstatt braucht stationäre Maschinen. Handwerkzeuge und mobile Elektrowerkzeuge decken viele Einzelprojekte ab, wenn Schnittkapazität, Präzision und Arbeitsfolge passen. Eine stationäre Maschine erhält Vorrang, sobald ihr belegter Kapazitäts-, Wiederhol- oder Durchsatzvorteil den Flächenbedarf, die Werkstückwege, den Stromanschluss und die Absaugung rechtfertigt. Die Auswahlregel bleibt deshalb gleich: zuerst die Holzwerkstatt planen, danach die passende Ausstattung kaufen.
Ein nicht belegter Vorteil rechtfertigt weder zusätzliche Stellfläche noch einen neuen Anschluss.
Häufig gestellte Fragen
Wie viel Platz braucht eine Holzwerkstatt wirklich?
Der Platzbedarf hängt von Maschinenstellfläche, Werkstücklänge, Bedienbereich und sicheren Wegen ab — nicht nur von Quadratmetern. Planungsbeispiele liegen oft zwischen 10 und 20 m², die reale Eignung entscheidet die Raumform.
Welche Ausstattung sollte man zuerst kaufen?
Zuerst Messen, Spannen und den häufigsten Arbeitsschritt ermöglichen. Absaugung und persönliche Schutzausrüstung gehören früh dazu.
Braucht jede Holzwerkstatt stationäre Maschinen?
Nein. Handwerkzeuge und mobile Elektrowerkzeuge reichen für viele Projekte. Stationär wird sinnvoll, wenn Durchsatz oder Wiederholgenauigkeit den Flächen- und Anschlussaufwand rechtfertigen.
Werkstattsauger, Zyklon oder Absauganlage — was zuerst?
Zuerst die Quellenabsaugung passend zu den häufigsten stauberzeugenden Arbeiten. Zyklon und größere Anlagen folgen, wenn Volumen, Späne oder Dauerbetrieb das fordern.